Ağır Makine Şaselerinde Kaynaklı İmalat ve Gerilim Giderme Tavı (PWHT) Neden Zorunludur?
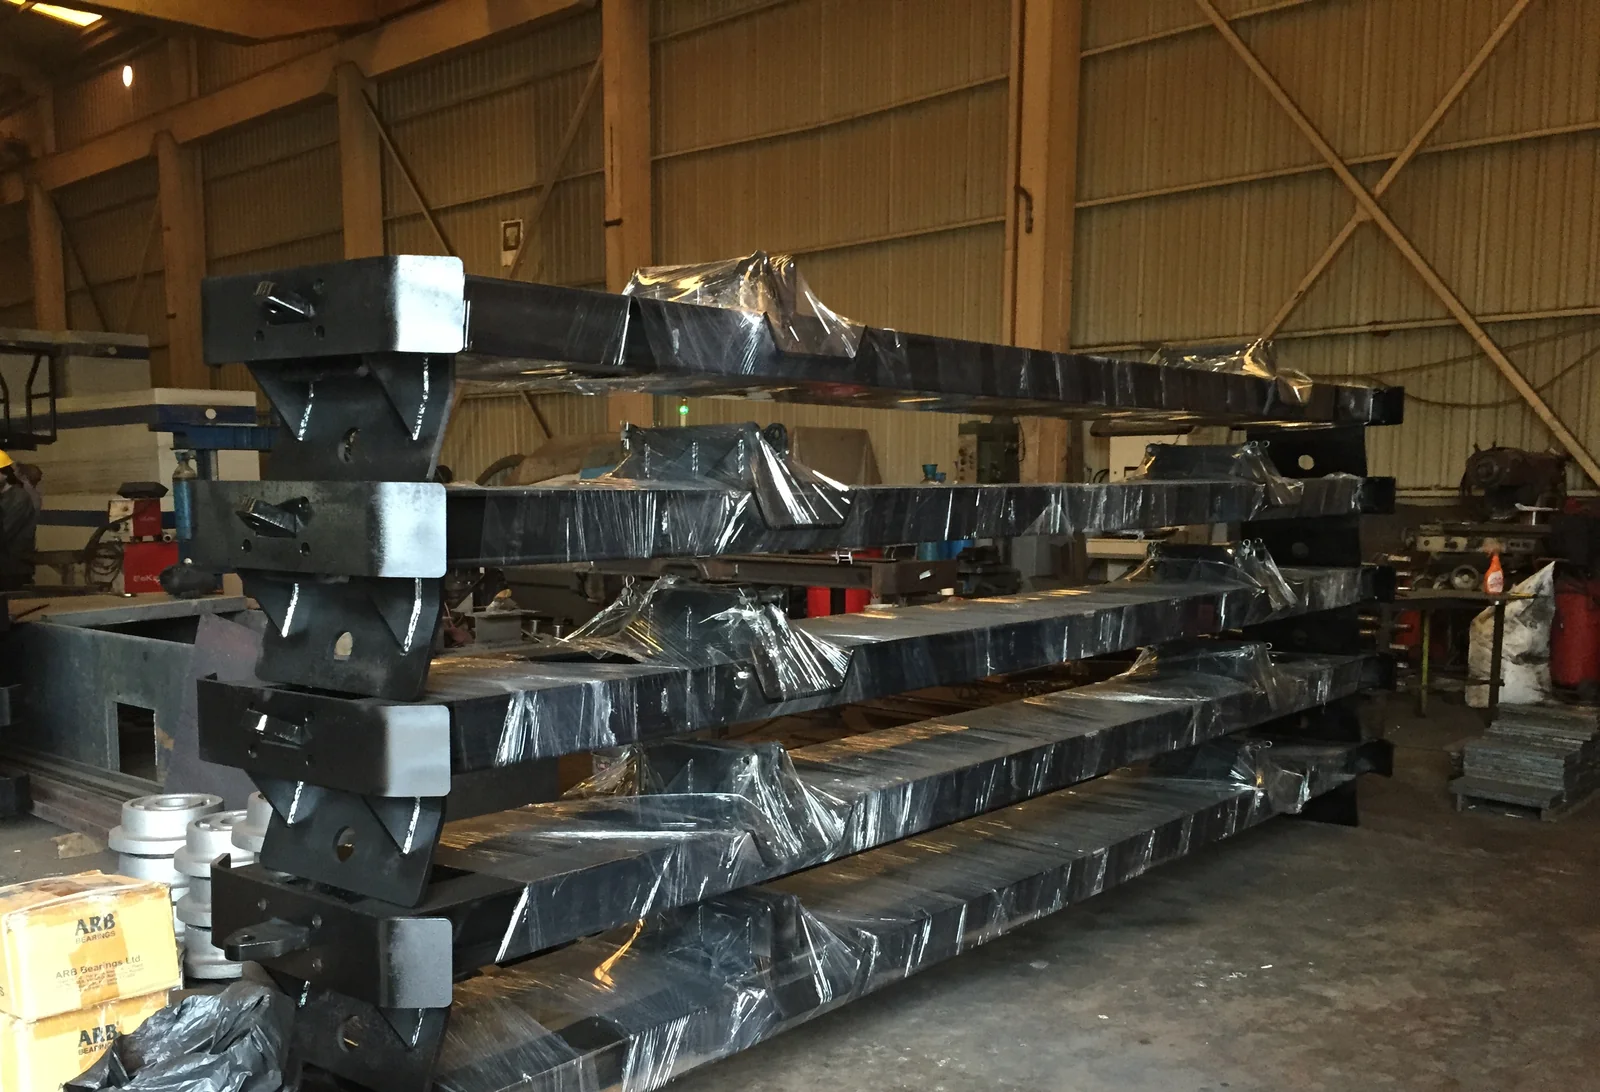
Ağır Kaynaklı İmalatta İç Gerilme ve Çarpılma Tehdidi
Bir pres gövdesi, kırma makinesi şasesi veya vinç kirişi imal edilirken kalın çelik plakalar (St52-3, S355J2+N veya Hardox) yoğun MIG/MAG kaynaklarıyla birleştirilir. Kaynak dikişi esnasında ergiyen çelik 1.400°C'ye ulaşırken, hemen yanındaki ana malzeme 100-200°C bandında kalır. Bu aşırı sıcaklık gradyanı, soğuma sonrasında metalin kristal yapısında muazzam bir iç gerilme (residual stress) kilitler.
Eğer bu şase gerilim giderme tavına sokulmadan doğrudan CNC tezgahına bağlanırsa:
- Talaş kaldırıldıkça yüzeydeki gerilme dengesi bozulur ve şase adeta bir yay gibi bükülür (çarpılma / warpage).
- Tezgahta sıfır ölçüde işlenen lineer ray yuvaları, birkaç ay sonra şantiyede yük altındayken eksenden kaçar ve rulmanları kilitler.
Gerilim Giderme Tavı (PWHT) Nasıl Gerçekleştirilir?
OSEL Makine entegre üretim hattında tüm ağır kaynaklı yapılar talaşlı işlemeye girmeden önce kontrollü gerilim giderme fırınlama sürecinden geçer:
- Kontrollü Isıtma: Şase fırına yerleştirilir ve saatte maksimum 100–150°C artışla 580°C – 620°C tavlama sıcaklığına çıkarılır.
- Bekleme Süresi (Soaking): Malzeme et kalınlığının her 25 mm'si için yaklaşık 1 saat boyunca bu sıcaklıkta bekletilerek iç gerilmelerin plastik deformasyonla akması sağlanır.
- Kontrollü Soğutma: Fırın kapağı açılmadan, malzeme 300°C'nin altına inene kadar yavaşça fırın içinde soğutulur.
Bu işlem fırın termokupl verileriyle kayıt altına alınır ve müşteriye sıcaklık-zaman grafiği (heat chart) olarak teslim edilir.
40 Ton Tavan Vinci ve EN ISO 3834-2 Sertifikalı Kaynak
Dilovası KOBİ OSB'deki 2.000 m² tesisimiz, ağır tonajlı parçalar için tasarlanmış modern bir altyapıya sahiptir:
- 40 Ton Kaldırma Kapasitesi: En ağır pres tablaları ve kaynaklı bloklar fabrika içinde harici mobil vinç beklemeden, emniyetle çevrilir ve tezgaha yüklenir.
- Sertifikalı Kaynakçılar: Tüm MIG/MAG ve TIG kaynakları EN ISO 9606-1 onaylı sertifikalı ustalar tarafından, WPS (Kaynak Prosedür Şartnamesi) ve PQR (Prosedür Kalifikasyon Kaydı) standartlarında çekilir.
- Tahribatsız Muayene (NDT): Kritik kaynak hatları Manyetik Parçacık (MT), Sıvı Penetrant (PT) ve Ultrasonik (UT) yöntemleriyle çatlak ve gözenek testinden geçirilir.
Kumlama (SA 2.5) ve Epoksi Fırın Boya ile Ömür Boyu Koruma
Talaşlı işleme ve kaynak sonrası parçalar otomatik kabinde ISO 8501-1 SA 2.5 beyaz metal temizliğinde kumlanır. Ardından endüstriyel fırınlı boya kabininde çift komponentli epoksi astar ve poliüretan son kat boya ile 80–240 µm kuru film (DFT) kalınlığında kaplanır.
Ağır Şaseleriniz İçin Fabrika Kapasitemizi Keşfedin
Mühendislik çizimlerinizi ileterek kaynak, gerilim giderme tavı ve kumlama-boya dahil tek elden imalat teklifi almak için:
👉 Ağır Kaynaklı İmalat & Çelik Konstrüksiyon Hizmetimizi Ziyaret Edin
Bu Makaledeki İmalat Süreçleri İçin Teklif Alın
Dilovası KOBİ OSB tesisimizde 3.500 mm CNC işleme, 40 tonluk vinç ve gerilim giderme tavlama fırınımızla projelerinizi tek çatı altında üretiyoruz.
Aklınızda Bir İmalat veya Makine Projesi mi Var?
Talaşlı işleme, ağır kaynak, gerilim giderme tavı ve montaj süreçlerini tek elden çözün. STEP veya DWG çiziminizi iletin; tabla planı ve termin teklifinizi hemen hazırlayalım.