KAYNAKLI İMALAT
Kaynaklı İmalat Nedir? MIG/MAG ve TIG Farkı, Gerilim Giderme ve İşleme Sırası
Kaynaklı imalat nedir, hangi adımlardan oluşur? MIG/MAG ile TIG kaynağı arasındaki fark, kaynak sonrası çarpılma ve kaynak ile işlemenin aynı tesiste yapılmasının önemi.
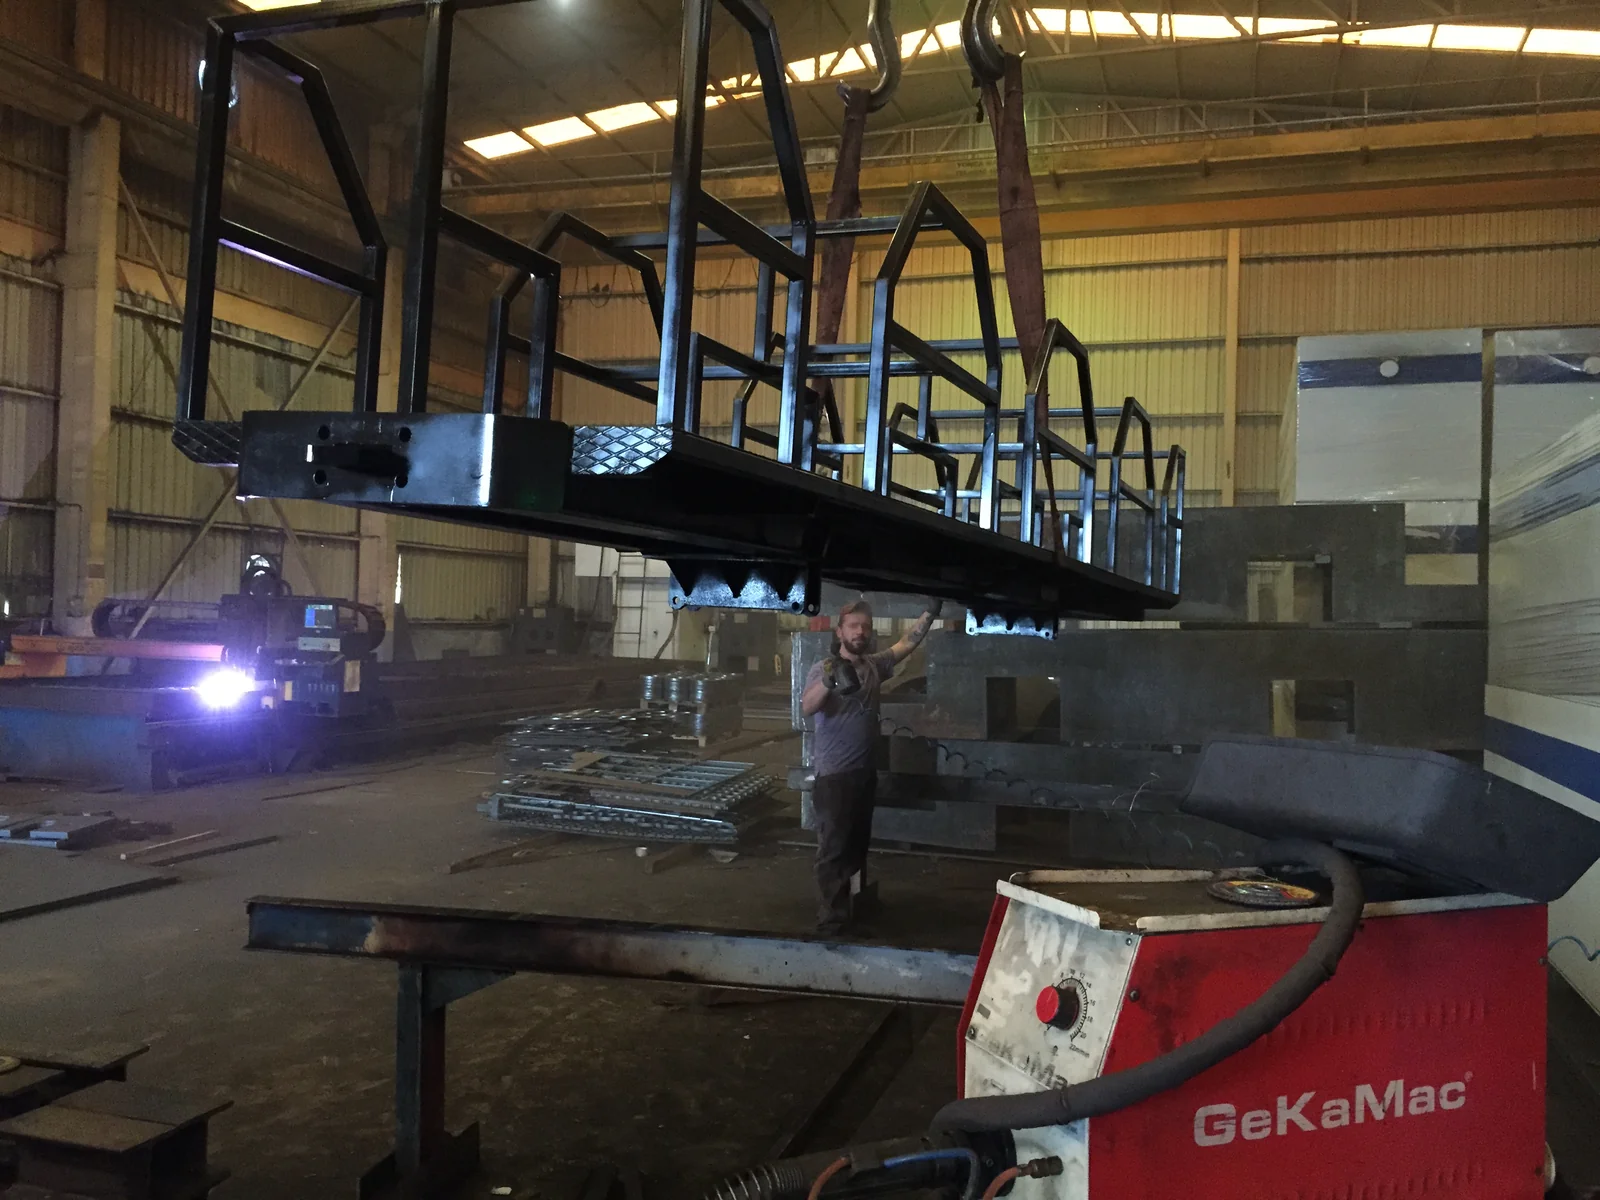
Kaynaklı imalat, çelik sac, profil ve boruların kaynakla birleştirilerek makine şasesi, taşıyıcı gövde, platform, tank veya çelik konstrüksiyon haline getirilmesidir. Kaynaklı bir parçanın kalitesi yalnızca kaynak dikişine değil; kesim, hazırlık, kaynak sırası, gerilim giderme ve sonraki talaşlı işlemeye de bağlıdır.
Kaynaklı İmalat Hangi Adımlardan Oluşur?
- Çizim ve malzeme listesi: Konstrüksiyon çizimi, malzeme kalitesi ve kaynak detayları netleştirilir.
- Kesim ve ağız açma: Saclar ve profiller ölçüsünde kesilir, kalın parçalarda kaynak ağzı açılır.
- Fikstürleme ve puntalama: Parçalar doğru konumda sabitlenir; kaynak sırasında oluşacak çekmeye karşı önlem alınır.
- Kaynak: Parçaya ve malzemeye uygun yöntemle kaynak yapılır.
- Gerilim giderme: Sonradan işlenecek gövdelerde kaynak gerilimleri alınır.
- Talaşlı işleme: Bağlantı yüzeyleri, yataklar ve delikler işlenir.
- Kumlama ve boya: Yüzey hazırlanır ve boyanır.
MIG/MAG ve TIG Kaynağı Arasındaki Fark
MIG/MAG (gazaltı kaynağı)
Tel elektrot sürekli beslenir ve koruyucu gaz altında kaynak yapılır. Kalın çelik saclarda hızlı ve verimlidir. Makine şaseleri, taşıyıcı yapılar ve ağır konstrüksiyonlarda en yaygın yöntemdir.
TIG (argon kaynağı)
Erimeyen tungsten elektrotla, gerekirse ayrı ilave telle kaynak yapılır. Daha yavaştır ama dikiş daha temiz ve kontrollüdür. Paslanmaz çelik, alüminyum, ince saclar ve görünür dikişler için tercih edilir.
Kısaca: Kalın çelikte hız ve verim için MIG/MAG, paslanmaz ve alüminyumda kalite ve görünüm için TIG.
Kaynak Sonrası Çarpılma Neden Olur?
Kaynak sırasında dikiş bölgesi çok yüksek sıcaklığa çıkarken çevresi daha soğuk kalır. Soğuma sonrasında malzemenin içinde gerilmeler kalır. Bu gerilmeler:
- Parçanın kaynak sonrası eğilmesine,
- Talaşlı işleme sırasında malzeme kaldırıldıkça parçanın "açılmasına",
- Montajdan sonra yük altında ölçülerin kaymasına yol açabilir.
Bu yüzden hassas yüzeyleri işlenecek kaynaklı gövdelerde işlemeden önce gerilim giderme yapılır.
Kaynak ve İşleme Neden Aynı Tesiste Olmalı?
Kaynaklı bir şasenin kaynağı bir atölyede, işlemesi başka bir atölyede yapıldığında; taşıma, sıraya girme ve "çarpılma kimin sorumluluğunda" tartışması ortaya çıkar. Aynı tesiste yapıldığında:
- Kaynak sırası, işleme payları düşünülerek planlanır.
- Gerilim giderme ve işleme arasında parça taşınmaz.
- Ölçü sorunu çıkarsa sorumluluk tek yerdedir.
OSEL Makine'de Kaynaklı İmalat
Dilovası KOBİ OSB'deki tesisimizde aylık 150 ton çelik işleme kapasitesiyle MIG/MAG ve TIG kaynaklı imalat yapıyoruz. 40 ton tavan vinci ağır şaselerin taşınmasını sağlar. Kaynak, gerilim giderme, CNC talaşlı işleme, kumlama ve epoksi fırın boya aynı tesiste yapılır.
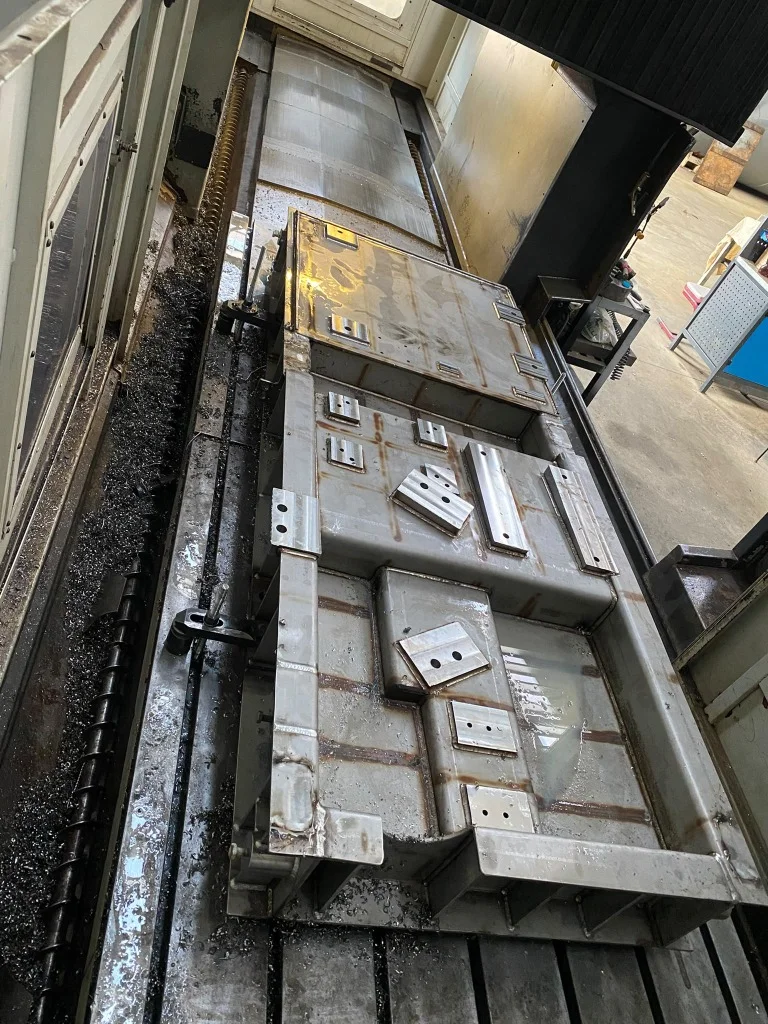
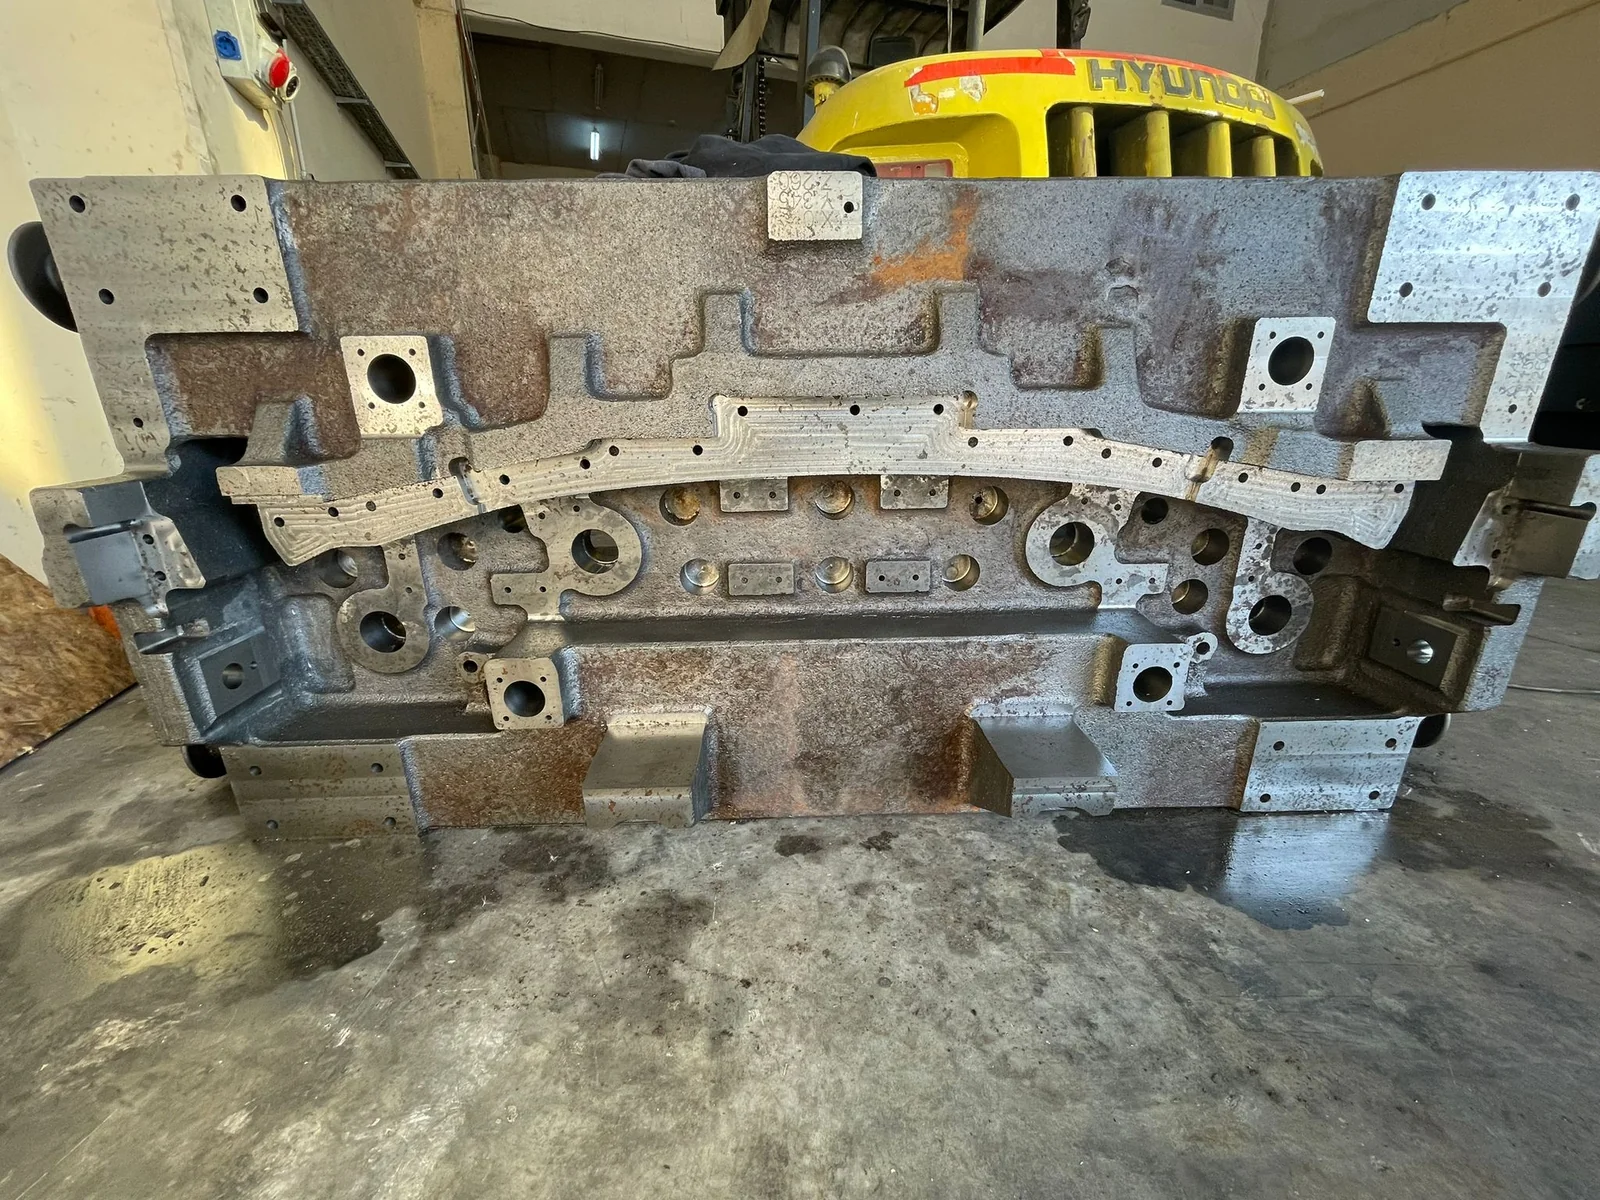
Örnek bir uygulama olarak, kartezyen transfer sistemlerinin kaynaklı karkasları gerilim giderme sonrası 3.500 mm köprü tipi tezgâhta tek bağlamada işlenir. Ayrıntılar için kaynaklı imalat sayfamıza bakın.
BİRLİKTE ÜRETELİM
Projeniz için çizimi gönderin.
Teknik çizim, numune fotoğrafı veya kısa bir açıklama yeterli. İşleme sırası, kapsam ve termini teklifle birlikte netleştirelim.