TALAŞLI İMALAT
Talaşlı İmalatta Maliyet Düşürme Yöntemleri: Mühendislik Yaklaşımları ve DFM Stratejileri
Talaşlı imalatta parça başı maliyetleri düşürmek için DFM, kesici takım optimizasyonu, malzeme seçimi ve CAM stratejilerini keşfedin. OSEL Makine rehberi.
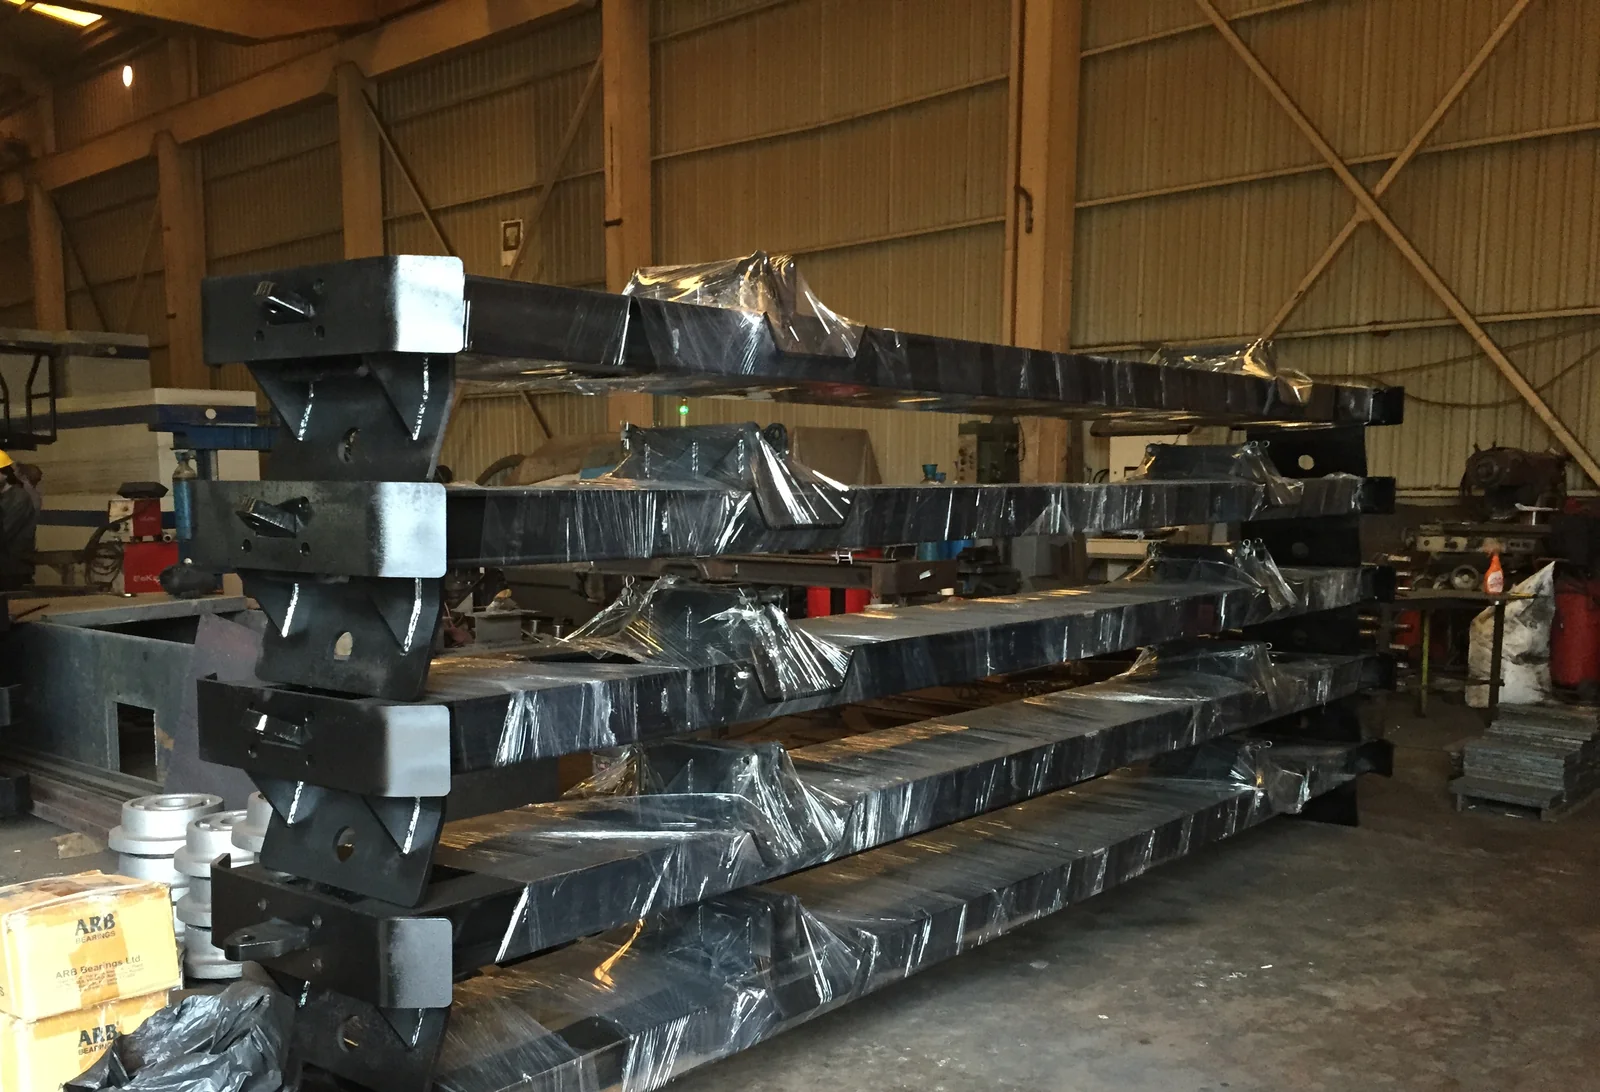
Giriş: Talaşlı İmalatta Parça Başı Maliyet Yapısı
Küresel imalat sektöründe rekabetçiliği korumanın en kritik yolu, kaliteden ve ölçü hassasiyetinden ödün vermeden birim parça maliyetlerini düşürmektir. Hassas CNC talaşlı imalat süreçlerinde toplam parça maliyeti; malzeme, tezgah çalışma süresi (çevrim süresi), kesici takım harcamaları, işçilik, ölü zamanlar (setup/hazırlık) ve ıskarta (hurda) oranlarının bir bileşimidir.
OSEL Makine mühendislik ekibi olarak, savunma, enerji, otomotiv ve ağır sanayi sektörlerine sunduğumuz talaşlı imalat çözümlerinde uyguladığımız teknik maliyet düşürme stratejilerini bu rehberde detaylandırıyoruz.
1. İmalata Uygun Tasarım (DFM - Design for Manufacturability)
Maliyet optimizasyonunun en etkili olduğu aşama henüz tasarım (CAD) aşamasıdır. Tasarım kararlarında yapılan küçük değişiklikler imalat maliyetinde %30 ila %50 arasında tasarruf sağlayabilir.
- Gereksiz Dar Toleranslardan Kaçınma: ISO tolerans sınıflarında IT6 veya IT5 gibi aşırı dar toleranslar, taşlama veya hassas verfick süreçleri gerektirir. Sadece fonksiyonel açıdan kritik kritik yüzeylerde dar tolerans kullanılmalı, genel toleranslar IT8-IT10 aralığında tutulmalıdır.
- İç Köşe Yarıçaplarının (Fillet) Optimizasyonu: İç ceplerde dikey radüslerin kesici takım yarıçapından (R) en az %10-15 daha büyük tasarlanması, takımın köşelerde duraksamadan akıcı işleme yapmasını sağlar ve takım kırılmalarını önler.
- Derin Cep ve Yüksek L/D Oranları: Takım boyunun çapa oranı (L/D) 4'ü geçtiğinde titreşim (chatter) artar, kesme hızları düşer. Mümkün olduğunca sığ cepler tasarlanmalıdır.
2. Malzeme Seçimi ve Stok Ebadı Optimizasyonu
Parça geometrisi kadar seçilen hammadde formu ve işlenebilirlik derecesi de doğrudan birim maliyeti etkiler.
- İşlenebilirlik İndeksi (Machinability Index): Dayanım şartlarını karşılayan alternatif malzemeler değerlendirilmelidir. Örneğin, mekanik yükü az olan parçalarda AISI 304 yerine işlenebilirliği çok daha yüksek olan AISI 303 paslanmaz çelik tercih edilebilir.
- Hammadde Ölçü Standartları: Talaş kaldırma hacmini minımize edecek standart döküm, dövme veya çekme lama/çubuk ebatları seçilmelidir. Daha az talaş kaldırmak, doğrudan daha kısa tezgah zamanı demektir.
3. Kesici Takım ve İşleme Stratejileri
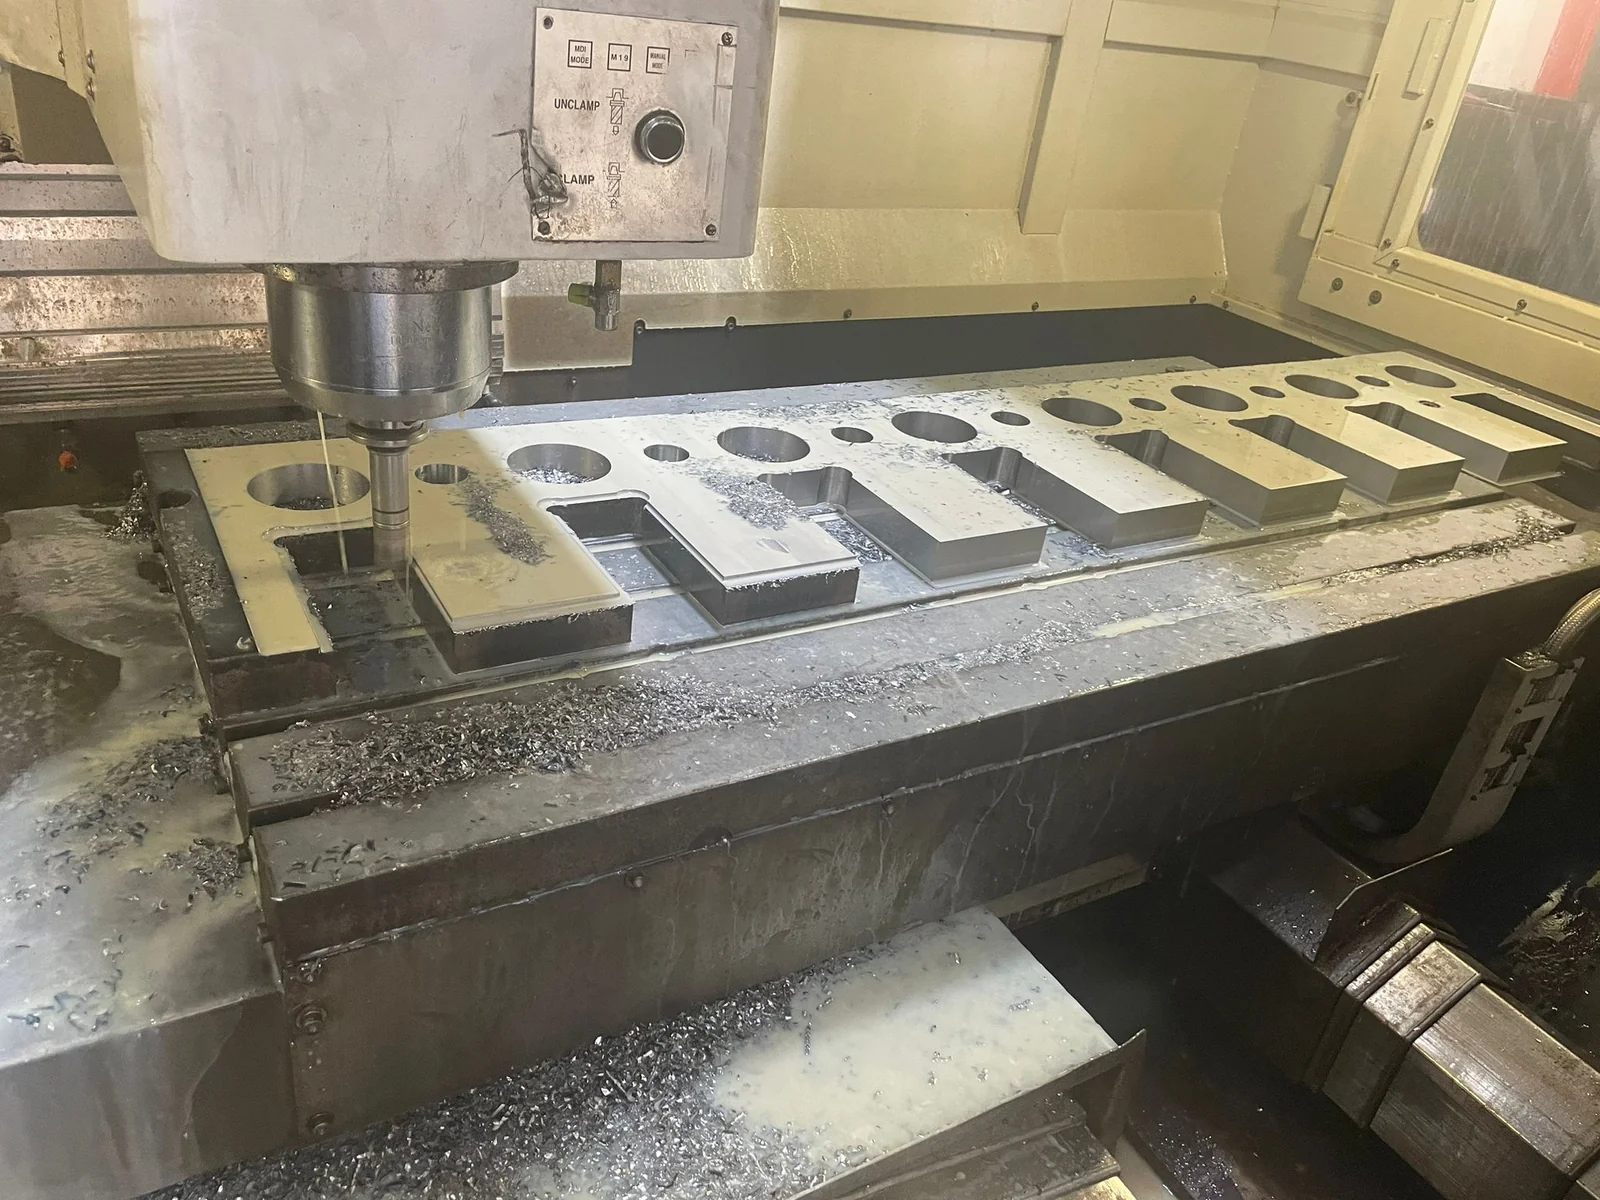
Modern CNC frezeleme ve tornalama operasyonlarında doğru cam (CAM) stratejisi ve kesici takım seçimi çevrim sürelerini radikal biçimde düşürür.
- Trochoidal (Dinamik) Frezeleme: Sabit eksenel kesme derinliği ve değişken radyal temas açısı ile yüksek hızlı işleme (HSM) yöntemi uygulanarak takım ömrü 2-3 katına çıkarılabilir ve kesme süreleri kısaltılabilir.
- Kaplamalı Karbür Takımlar: TiAlN veya AlTiN kaplamalı yekpare karbür frezeler yüksek kesme hızlarına ($V_c$) imkan tanır.
4. Bağlama (Workholding) ve Setup Sürelerinin Azaltılması
Tezgahın çalışmadığı, parçanın sökülüp takıldığı ve sıfırlandığı süreler doğrudan maliyettir.
- Modüler Fikstürler ve Zero-Point (Sıfır Noktası) Sistemleri: Hızlı değişim sistemleri sayesinde tezgah içi ayar süresi (setup time) %70 oranında azaltılabilir.
- Çoklu Parça Bağlama (Tombstone): 4 ve 5 eksen CNC tezgahlarda tek seferde maksimum sayıda parça işleyerek takım değiştirme zaman kayıpları minimize edilir.
Maliyet Optimizasyonu Etki Analizi
Aşağıdaki tabloda talaşlı imalatta uygulanan yöntemlerin ortalama maliyet tasarruf potansiyeli gösterilmiştir:
| Uygulanan Yöntem / Parametre | Ortalama Maliyet Tasarrufu | Ana Etki Alanı |
|---|---|---|
| DFM (Tasarım Optimizasyonu) | %25 - %40 | Çevrim Süresi ve İşleme Kolaylığı |
| Dinamik CAM Stratejileri | %15 - %30 | Takım Ömrü ve Tezgah Zamandan Tasarruf |
| Hızlı Bağlama (Zero-Point) | %10 - %20 | Hazırlık (Setup) Sürelerinin Azaltılması |
| Doğru Malzeme Seçimi | %10 - %15 | Hammadde ve Kesme Hızı Optimizasyonu |
Sonuç ve OSEL Makine Mühendislik Destek Çözümleri
Talaşlı imalatta maliyet düşürme yalnızca parça işlenirken değil, parçanın çizim aşamasından başlayıp imalatın son kontrolüne kadar uzanan bütünsel bir mühendislik yaklaşımıdır.
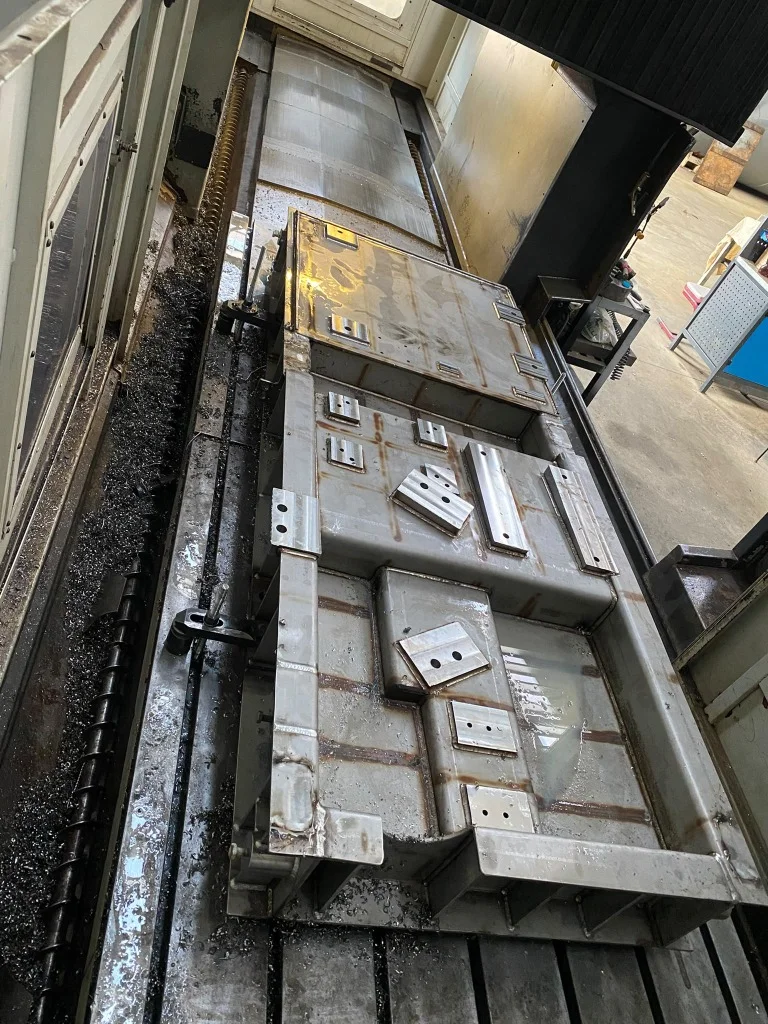
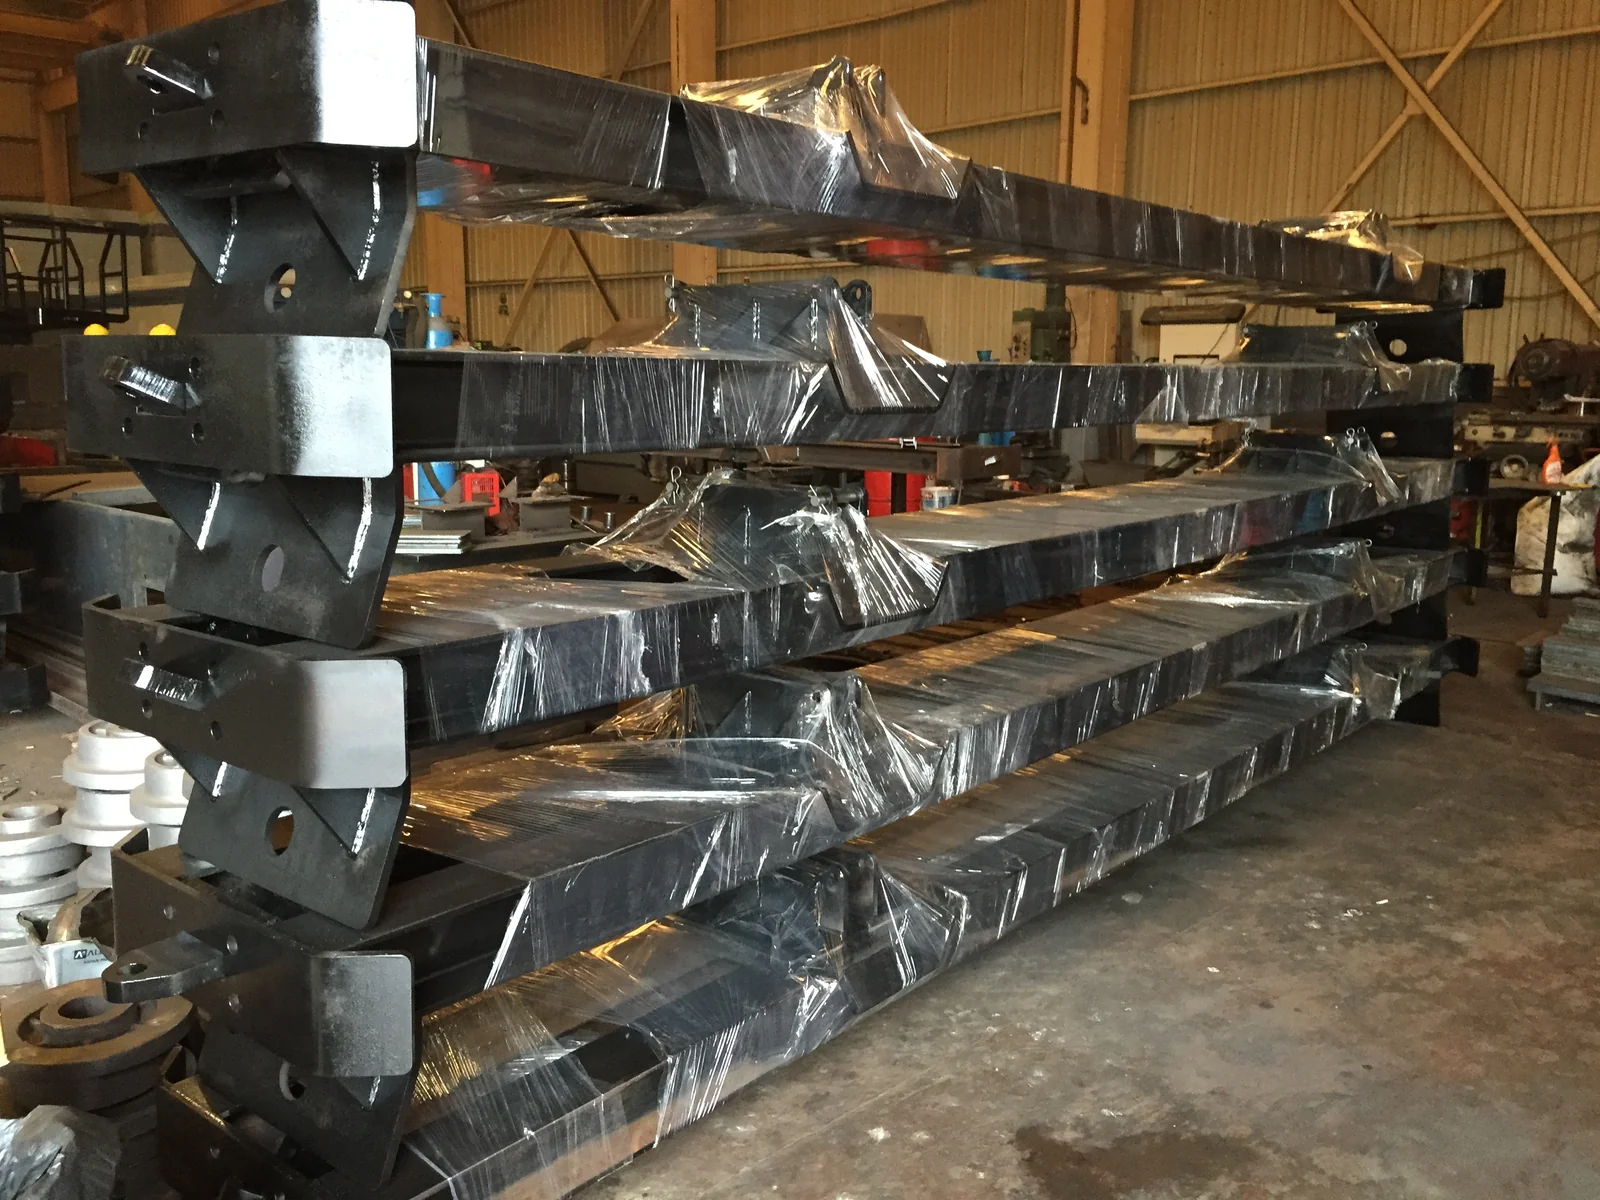
OSEL Makine, Kocaeli KOBİ OSB tesislerinde geliştirdiği ileri düzey CNC talaşlı imalat, ağır kaynaklı imalat ve özel makine çözümleri ile müşterilerine DFM aşamasından itibaren mühendislik desteği sağlamakta; en yüksek kalite standartlarını en optimize maliyetlerle sunmaktadır.
BİRLİKTE ÜRETELİM
Projeniz için çizimi gönderin.
Teknik çizim, numune fotoğrafı veya kısa bir açıklama yeterli. İşleme sırası, kapsam ve termini teklifle birlikte netleştirelim.