TALAŞLI İMALAT
Talaşlı İmalat Nedir? Çeşitleri ve Hangi Parça Hangi Tezgâhta İşlenir
Talaşlı imalat nedir, çeşitleri nelerdir? Tornalama, frezeleme, dik ve köprü tipi işleme merkezi; hangi parçanın hangi tezgâhta işlendiği ve tek bağlamanın önemi.
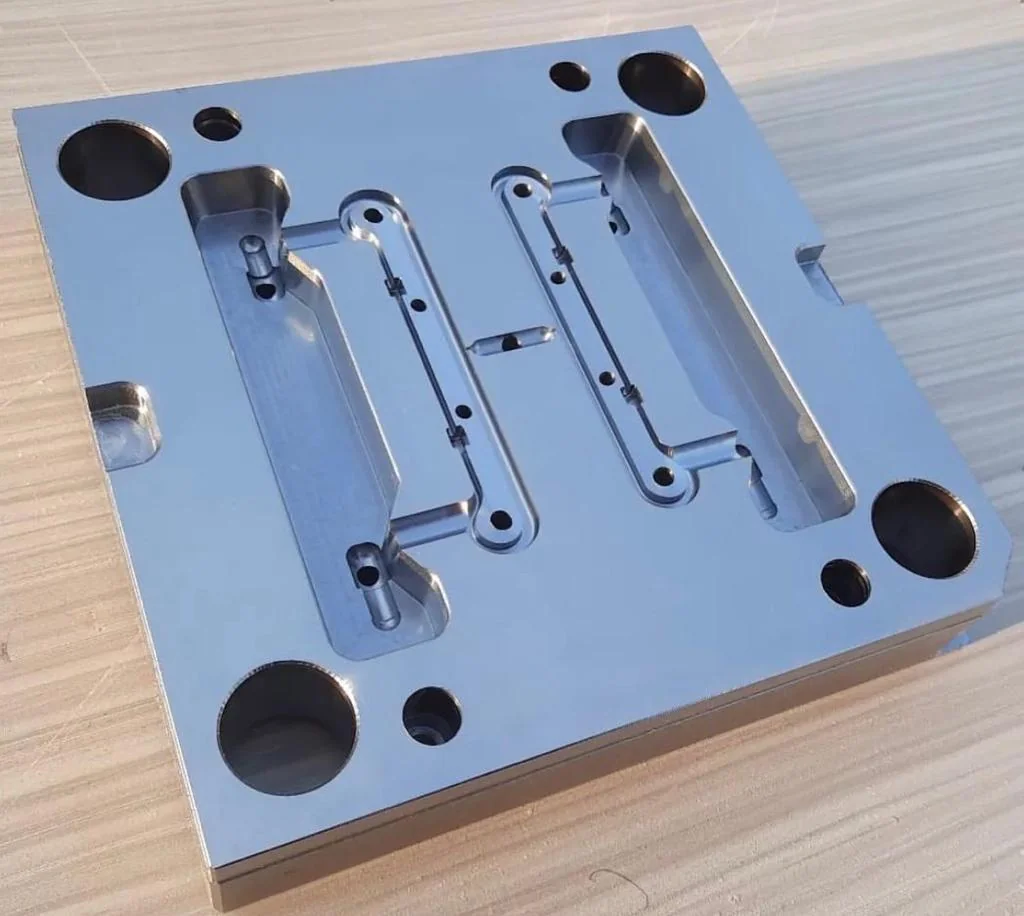
Talaşlı imalat, bir iş parçasından kesici takımla malzeme kaldırarak istenen ölçü ve yüzeyi elde etme yöntemidir. Döküm, dövme, kaynak veya hazır profil olarak gelen ham parça; tornalama, frezeleme, delme gibi işlemlerle teknik çizimdeki ölçüye getirilir. Bugün endüstride bu işlemlerin büyük kısmı CNC (bilgisayar kontrollü) tezgâhlarda yapılır.
Bu yazıda talaşlı imalatın çeşitlerini, hangi parçanın hangi tezgâhta işlendiğini ve fason işleme verirken nelere dikkat etmeniz gerektiğini anlatıyoruz.
Talaşlı İmalat Çeşitleri
Tornalama
Parça kendi ekseni etrafında döner, kesici takım sabit durur ve parçanın çevresinden talaş kaldırır. Mil, burç, flanş, pim, göbek ve disk gibi dönel simetrik parçalar tornada işlenir.
- Yatay torna: Parça yatay eksende döner. Mil, burç ve uzun parçalar için uygundur.
- Dik torna: Parça dik eksende, yatay bir tabla üzerinde döner. Büyük çaplı ve ağır parçalar (büyük flanş, ray tekeri, disk) dik tornada daha güvenli bağlanır.
Frezeleme
Kesici takım döner, parça tablaya bağlıdır ve takım parçanın üzerinde hareket eder. Düz yüzeyler, cepler, kanallar, kama yuvaları ve karmaşık profiller frezede işlenir. CNC freze tezgâhlarına işleme merkezi de denir.
- Dik işleme merkezi: İş mili dik konumdadır. Gövde, plaka, fikstür ve kalıp parçaları için en yaygın tezgâh tipidir.
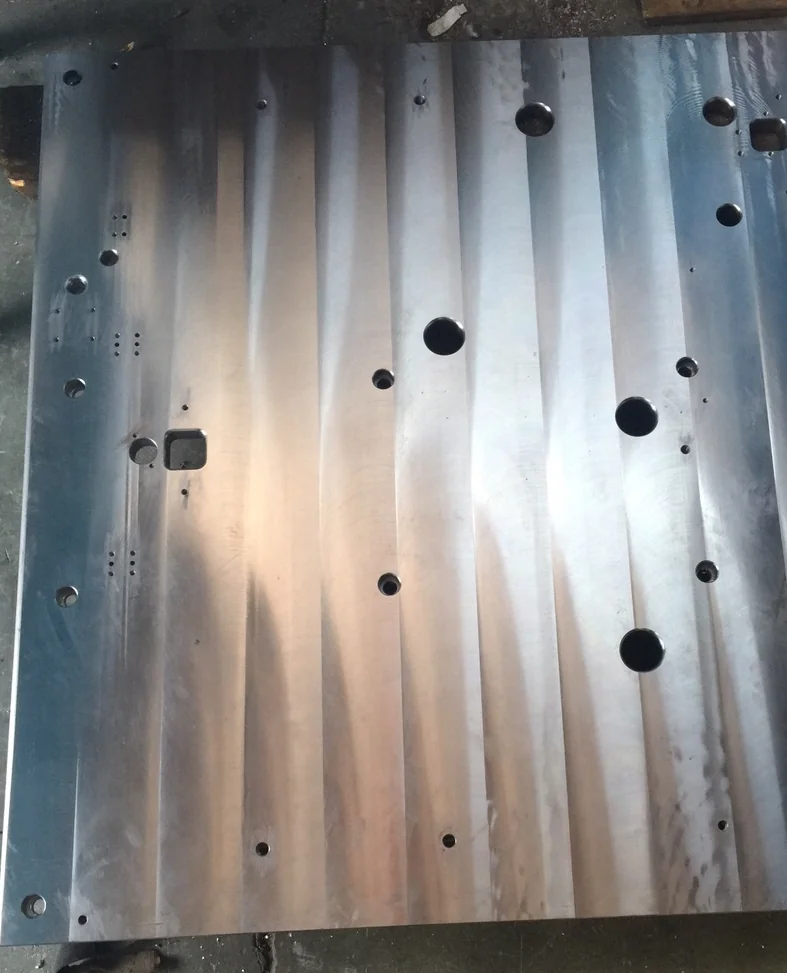
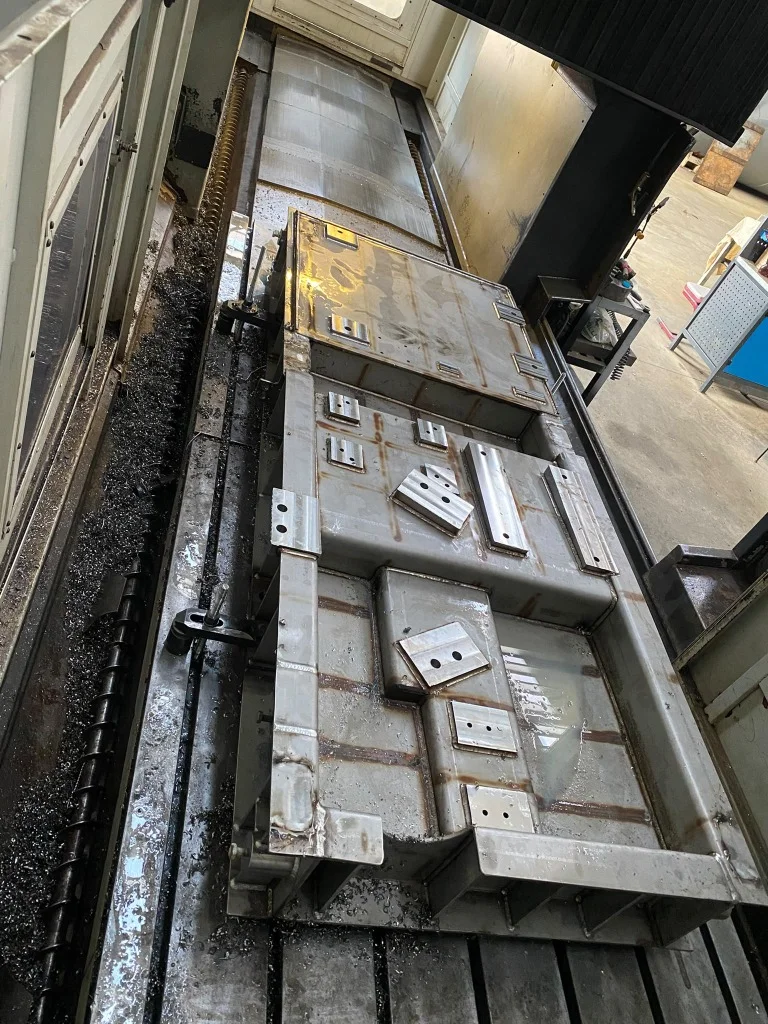
- Köprü tipi (portal) işleme merkezi: İş mili, iki kolon üzerinde hareket eden bir köprüye bağlıdır. Çok büyük ve uzun parçalar (makine şasesi, kalıp plakası) bu tezgâhlarda tek bağlamada işlenir.
Delme, raybalama ve kılavuz çekme
Delik açma, deliği hassas ölçüye getirme ve diş açma işlemleridir. Çoğunlukla işleme merkezinde, frezeleme ile aynı bağlamada yapılır.
Taşlama
Aşındırıcı bir taşla çok az malzeme kaldırılarak yüksek yüzey kalitesi ve dar tolerans elde edilir. Sertleştirilmiş parçalarda son işlem olarak kullanılır.
Hangi Parça Hangi Tezgâhta İşlenir?
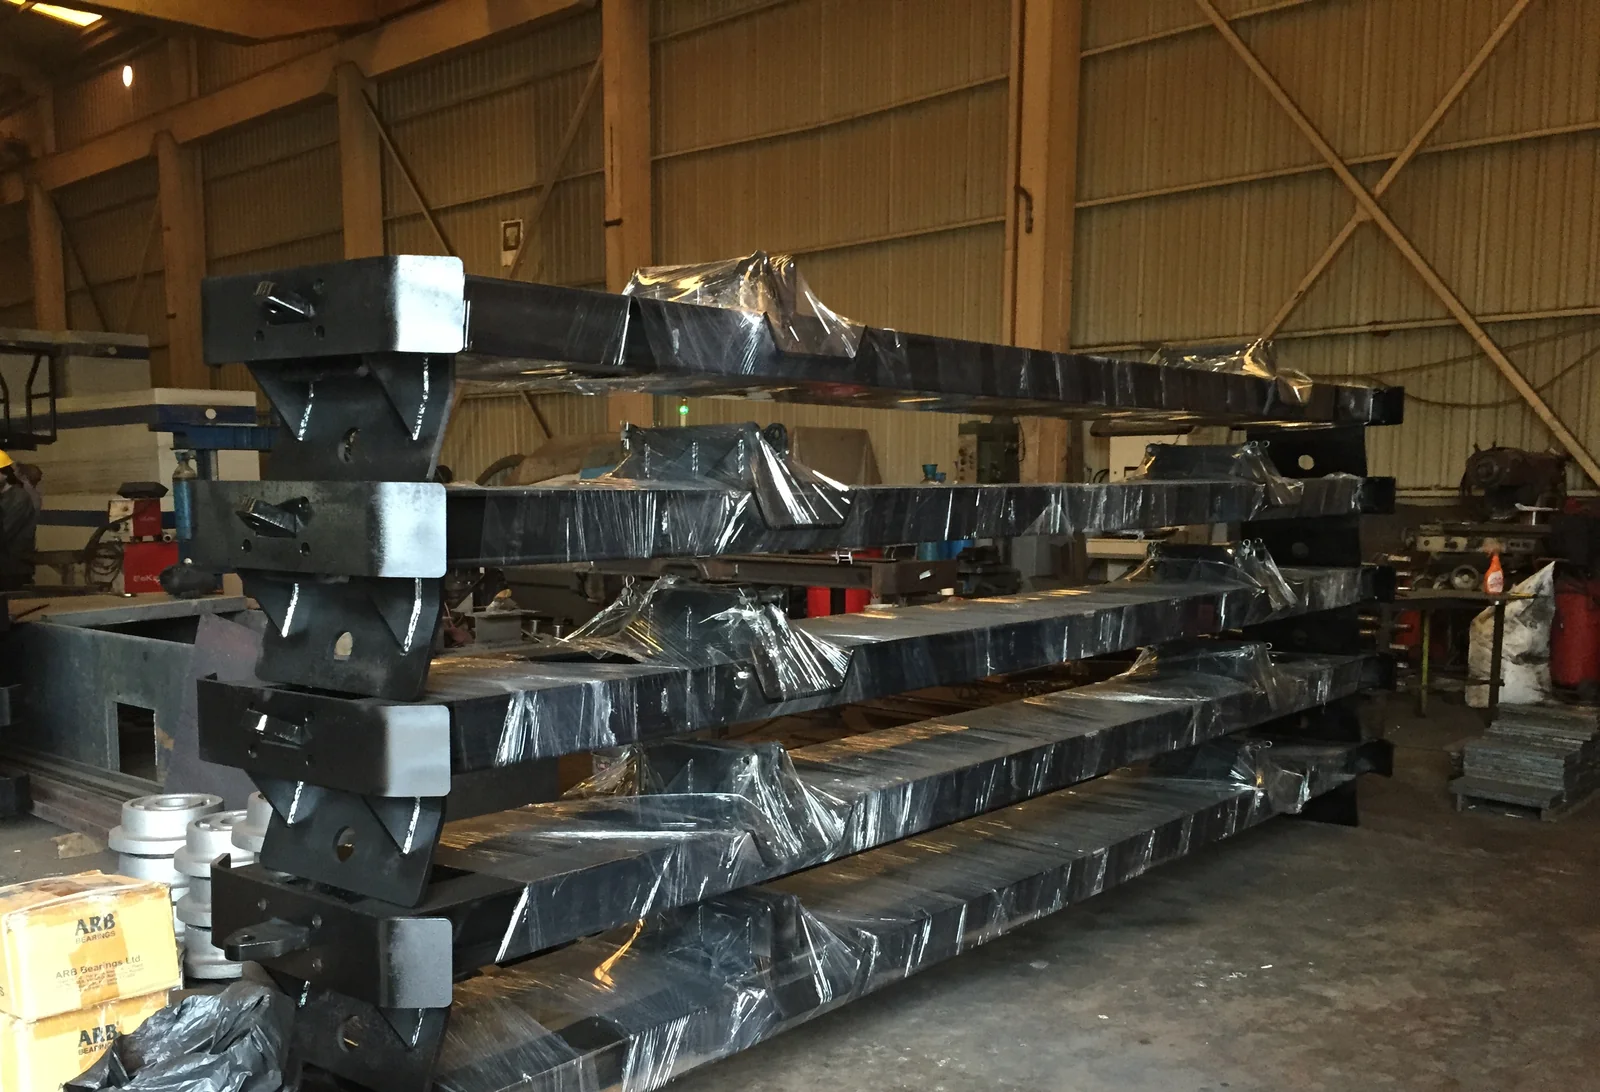
- Büyük gövde ve şaseler: Köprü tipi işleme merkezi. Parça tek bağlamada işlenirse delik eksenleri ve referans yüzeyleri birbirine göre kaymaz.
- Orta boy gövde, flanş ve fikstürler: 1.000–1.600 mm kurslu dik işleme merkezleri.
- Seri küçük parçalar: Küçük ve orta boy işleme merkezleri; birkaç tezgâh aynı anda çalışarak seriyi hızlandırır.
- Büyük çaplı dönel parçalar: Dik torna.
- Mil, burç ve pim: Yatay CNC torna.
Tek Bağlama Neden Önemli?
Büyük bir parçayı tezgâhın tablasına sığmadığı için iki ayrı bağlamada işlemek, her bağlamada yeni bir referans almak demektir. İki bağlama arasındaki küçük hizalama farkları, delik eksenlerinde ve paralellikte hata olarak parçaya geçer. Bu yüzden büyük parçalarda tablası parçayı tek seferde alabilen tezgâh seçmek, kaliteyi en çok etkileyen karardır.
Kaynaklı Parçalarda İşleme Sırası
Kaynaklı bir şase doğrudan işlenirse, kaynak sırasında oluşan iç gerilmeler talaş kaldırıldıkça açığa çıkar ve parça çarpılabilir. Doğru sıra şudur:
- Kaynak
- Gerilim giderme
- Talaşlı işleme
Kaynak, gerilim giderme ve işleme aynı tesiste yapılırsa parça atölyeler arasında taşınmaz ve sorumluluk tek yerde kalır. Ayrıntılar için kaynaklı imalat sayfamıza bakabilirsiniz.
OSEL Makine'de Talaşlı İmalat
Dilovası KOBİ OSB'deki tesisimizde 10 CNC tezgâh bulunur:
- 3.500 × 1.500 mm köprü tipi CNC işleme merkezi
- 1.500–1.600 mm kurslu 3 CNC dik işleme merkezi
- 1.050 mm kurslu 3 CNC dik işleme merkezi
- 2 adet Ø900 mm CNC dik torna
- 10 inç aynalı CNC yatay torna
Tek parça, prototip ve seri işler alıyoruz. Teknik çiziminizi gönderdiğinizde malzeme, adet ve termine göre teklif hazırlıyoruz. Kapasite ve örnek işler için CNC talaşlı imalat sayfamızı inceleyin.
BİRLİKTE ÜRETELİM
Projeniz için çizimi gönderin.
Teknik çizim, numune fotoğrafı veya kısa bir açıklama yeterli. İşleme sırası, kapsam ve termini teklifle birlikte netleştirelim.